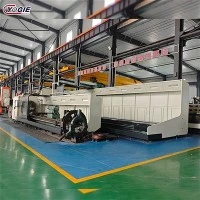
Cyfansoddiad sylfaenol turn CNC
Mae'r turn CNC yn cynnwys dyfais CNC, gwely, stoc pen, system ôl-borthiant offer, tailstock, system hydrolig, system oeri, system iro, cludwr sglodion a rhannau eraill.
Rhennir turnau CNC yn ddau fath: turnau CNC fertigol a turnau CNC llorweddol.
Defnyddir turnau CNC fertigol ar gyfer troi rhannau disg gyda diamedrau troi mwy.
Defnyddir turnau CNC llorweddol ar gyfer troi prosesu rhannau â dimensiynau echelinol hir neu ddisgiau bach.
Gellir rhannu turnau CNC llorweddol ymhellach yn turnau CNC darbodus, turnau CNC cyffredin a chanolfannau peiriannu troi yn ôl eu swyddogaethau.
Turn CNC darbodus: Turn CNC syml a ffurfiwyd trwy ddiwygio system fwydo troi turn arferol gyda modur camu a chyfrifiadur un sglodion. Mae'r gost yn isel, mae graddau awtomeiddio a swyddogaethau yn gymharol wael, ac nid yw cywirdeb peiriannu troi yn uchel. Mae'n addas ar gyfer peiriannu troi rhannau cylchdro â gofynion isel.
Turn CNC cyffredin: turn CNC sydd wedi'i ddylunio'n arbennig o ran strwythur yn unol â gofynion prosesu troi ac sydd â system CNC gyffredinol. Mae gan y system CNC swyddogaethau cryf, lefel uchel o awtomeiddio a chywirdeb peiriannu, ac mae'n addas ar gyfer troi prosesu rhannau cylchdro cyffredinol. Gall y turn CNC hwn reoli dwy echel gyfesurynnol ar yr un pryd, sef yr echelin x a'r echelin z.
Canol troi
Canolfan peiriannu troi: Ar sail turnau CNC cyffredin, ychwanegir echel C a phen pŵer. Mae gan offer peiriant mwy datblygedig hefyd gylchgrawn offer, a all reoli'r tair echel gyfesurynnol o X, Z a C. Gall yr echelin rheoli cyswllt fod yn (X, Z), (X, C) neu (Z, C). Oherwydd ychwanegu'r echel C a'r pen pŵer melino, mae swyddogaethau prosesu'r turn CNC hwn yn cael eu gwella'n fawr. Yn ogystal â throi cyffredinol, gall hefyd berfformio melino rheiddiol ac echelinol, melino wyneb, a thyllau a diamedrau nad yw eu llinell ganol yng nghanol cylchdroi'r rhan. Drilio a phrosesu tyllau eraill.
Chuck hydrolig a tailstock hydrolig
Mae chuck hydrolig yn affeithiwr pwysig ar gyfer clampio darnau gwaith yn ystod troi CNC. Gellir defnyddio chucks hydrolig cyffredin ar gyfer rhannau cylchdro cyffredinol; mae angen chucks arbennig ar gyfer rhannau nad yw eu rhannau clampio yn silindrog; defnyddio deunyddiau bar yn uniongyrchol Mae angen chuck gwanwyn wrth beiriannu rhannau. Ar gyfer rhannau sydd â chymhareb fawr o faint echelinol i faint rheiddiol, mae angen defnyddio canolfan fyw wedi'i osod ar tailstock hydrolig i gefnogi pen cynffon y rhan i sicrhau prosesu cywir y rhan. Mae gan y tailstock stoc gynffon hydrolig arferol a stoc cynffon hydrolig rhaglenadwy.
Deiliad offeryn cyffredinol
Gall y turn CNC fod â dau ddeiliad offer:
① Deiliad offer arbennig: a ddatblygwyd gan y gwneuthurwr turn, mae deiliad yr offer a ddefnyddir hefyd yn arbennig. Mantais deiliad yr offer hwn yw cost gweithgynhyrchu isel, ond nid oes ganddo amlbwrpasedd.
② Post offer cyffredinol: Post offer a gynhyrchir yn unol â safonau cyffredinol penodol (fel VDI, Cymdeithas Peirianwyr yr Almaen). Gall gweithgynhyrchwyr turn CNC ddewis a ffurfweddu yn unol â gofynion swyddogaethol y turn CNC.
Pen pŵer melino
Ar ôl i'r pen pŵer melino gael ei osod ar bostyn offer y turn CNC, gellir ehangu gallu prosesu'r turn CNC yn fawr. O'r fath fel: Defnyddiwch y pen pŵer melino i berfformio drilio echelinol a melino rhigolau echelinol.
Offer ar gyfer turnau CNC
Wrth droi rhannau ar turn CNC neu ganolfan peiriannu troi, dylid trefnu lleoliad yr offeryn ar y deiliad offeryn yn rhesymol ac yn wyddonol yn unol â strwythur deiliad offer y turn a nifer yr offer y gellir eu gosod, a dylid rhoi sylw cael ei dalu i osgoi'r offeryn pan fydd yr offeryn yn llonydd ac yn gweithio. Ffenomen ymyrraeth ag offeryn peiriant, offeryn a darn gwaith, ac offeryn.
Cyfansoddiad offer peiriant
Y gwesteiwr yw prif gorff yr offeryn peiriant CNC, gan gynnwys y corff peiriant, colofn, gwerthyd, mecanwaith bwydo a chydrannau mecanyddol eraill. Mae'n rhan fecanyddol a ddefnyddir i gwblhau prosesau torri amrywiol.
Dyfais rheoli rhifiadol yw craidd offeryn peiriant CNC, gan gynnwys caledwedd (bwrdd cylched printiedig, arddangosfa CRT, blwch allweddol, darllenydd tâp papur, ac ati) a meddalwedd cyfatebol, a ddefnyddir i fewnbynnu rhaglen rhan ddigidol, a chwblhau storio gwybodaeth mewnbwn a data Trawsnewid, cyfrifo rhyngosod a gwireddu swyddogaethau rheoli amrywiol.
Y ddyfais gyrru yw rhan yrru actuator offer peiriant CNC, gan gynnwys yr uned gyrru gwerthyd, uned fwydo, modur gwerthyd a modur bwydo. Mae'n sylweddoli'r gwerthyd a'r gyriant porthiant trwy'r system servo trydan neu electro-hydrolig o dan reolaeth y ddyfais rheoli rhifiadol. Pan gysylltir sawl porthiant, gellir cwblhau prosesu lleoli, llinell syth, cromlin awyren a chromlin gofod.
Dyfeisiau ategol, rhai rhannau ategol angenrheidiol o offer peiriant a reolir gan fynegai i sicrhau gweithrediad offer peiriant CNC, megis oeri, tynnu sglodion, iro, goleuo, monitro, ac ati Mae'n cynnwys dyfeisiau hydrolig a niwmatig, dyfeisiau tynnu sglodion, tablau cyfnewid , byrddau tro CNC a phennau mynegeio CNC, yn ogystal ag offer torri a dyfeisiau monitro a phrofi.
Gellir defnyddio rhaglennu ac offer ategol arall i raglennu a storio rhannau y tu allan i'r peiriant.
Ers i Sefydliad Technoleg Massachusetts yn yr Unol Daleithiau ddatblygu offeryn peiriant CNC cyntaf y byd ym 1952, mae offer peiriant CNC wedi cael eu defnyddio'n helaeth yn y diwydiant gweithgynhyrchu, yn enwedig yn y diwydiannau modurol, awyrofod a milwrol. Defnyddir technoleg CNC mewn caledwedd a meddalwedd. , Mae gan y ddau ddatblygiad cyflym.